Производство шпалопродукции: современные технологии и производственные процессы
Технологические направления шпалопроизводства
Разделение шпал на несколько технологических направлений отражает различия в сырье и способах обработки. На практике элементы из дерева, бетона и композитных материалов формируются с учётом требований к прочности на изгиб, устойчивости к влаге и долговечности. В процессе задействуют подготовки сырья, формование и последующую обработку, что влияет на ресурс и безопасность эксплуатации путевой инфраструктуры.
Особенности материалов определяют выбор https://russhpala.ru/ технологических режимов и оборудования. Деревянные шпалы требуют тщательной сушки и антисептической обработки, бетонные — контролируемого набора прочности и ограничений по гигроскопичности, композитные изделия — специфического состава матрицы и наполнителя. Совокупность свойств материалов формирует режимы контроля на каждом этапе цикла и позволяет оценивать соответствие требованиям к долговечности и безопасной эксплуатации пути.
| Материал шпал | Ключевые характеристики | Типичные применения |
|---|---|---|
| Дерево | после обработки влажность 12–15%; прочность на изгиб зависит от породы; подвержено биологическому воздействию без защит | участки с ограниченной нагрузкой и возможностью антисептической обработки |
| Бетон | плотность около 2400 кг/м^3; прочность на сжатие не менее 25 МПа; длительное набирание прочности (28 суток) | центральные участки путей, где требуется стабильная геометрия и долговечность |
| Композит | матрица полимерная с наполнителем; прочность на изгиб зависит от состава, чаще выше древесной | мобильные или специфические участки, где важна устойчивость к влаге и химическим воздействиям |
Оборудование и линии для шпалопродукции
Формование, сушка и контроль на линии
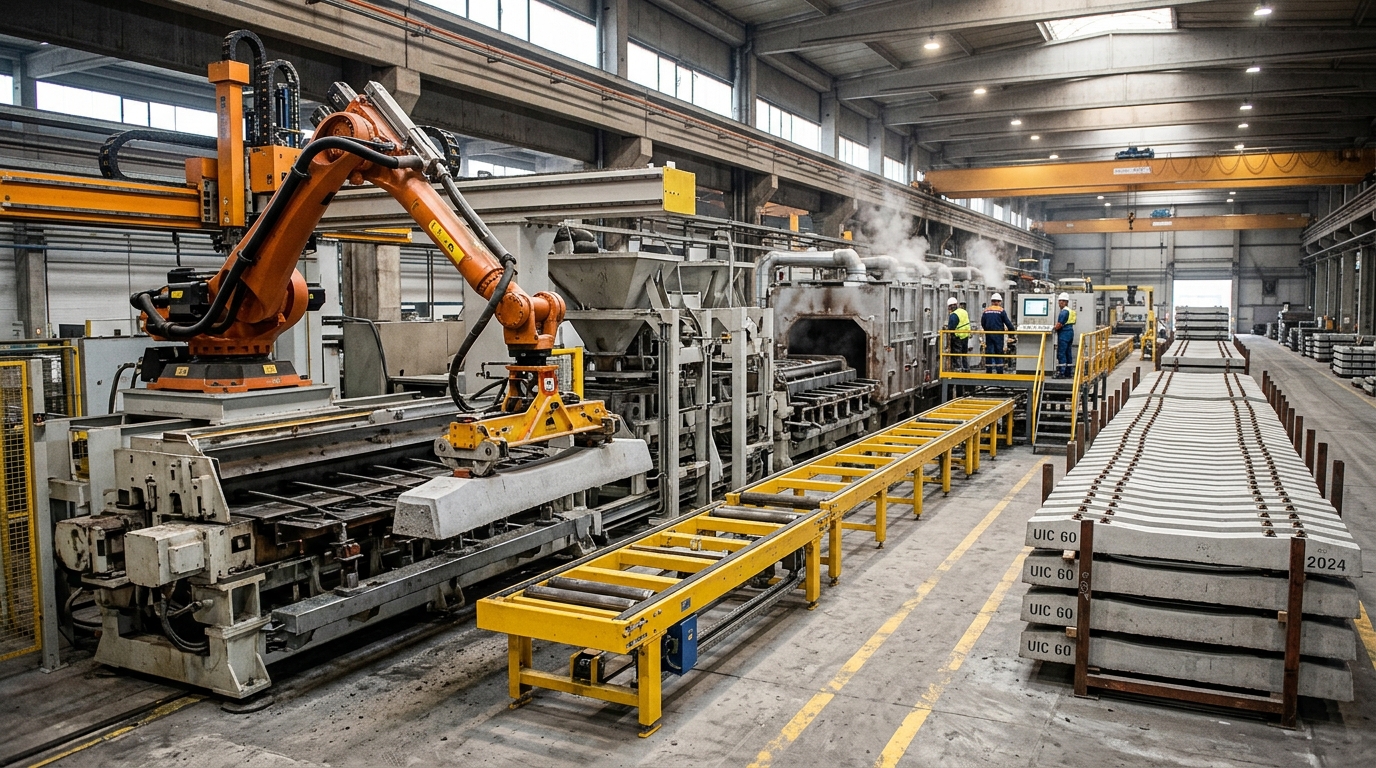
Формование шпал реализуется на специализированных прессах, где выбор конфигурации и давление на заготовку формируют геометрию изделия. Для деревянной шпалы применяют многопозиционные прессы с контролируемым временем цикла, для бетона — вибрационно-прессовые или автоклавные схемы, для композитов — пресс-формы с точной регуляцией температуры и вакуумной отработкой воздуха. После формования следует этап сушки или набора прочности в условиях, близких к эксплуатационной среде.
- Автоматизированные прессы и конвейерные линии
- Сушильные камеры и камерные комплексы с режимами регулирования влажности
- Контрольные датчики параметров формы, температуры и влажности
- Подготовка сырья
- Формование шпал
- Сушка и обработка
- Финишная обработка и контроль
Контроль качества и безопасность на производстве
Испытания, стандарты и охрана труда
Контроль качества охватывает механические испытания на изгиб и сжатие, визуальный осмотр поверхности, а также проверку соответствия допустимым допускам и регламентам по обработке поверхностей. На каждом этапе проводится участие аудитов и сертификационных требований, которые отражают требования к долговечности и безопасности изделия.
Соблюдение регламентов по охране труда, утилизации отходов и энергосбережению обеспечивает управляемый цикл производства и минимизацию рисков.
Охрана труда включает обеспечение нормальных условий работы, пылеулавливание и организацию рабочих мест, связанных с переработкой материалов. Экологическая регуляция требует эффективной утилизации отходов, снижения выбросов пыли и грамотной вентиляции производственных зон. Энергетическая эффективность достигается за счёт модернизации линии, применения энергоэффективных приводов и регуляторов мощности.