Обзор основных методов обработки металлов
Основные направления металлобработки
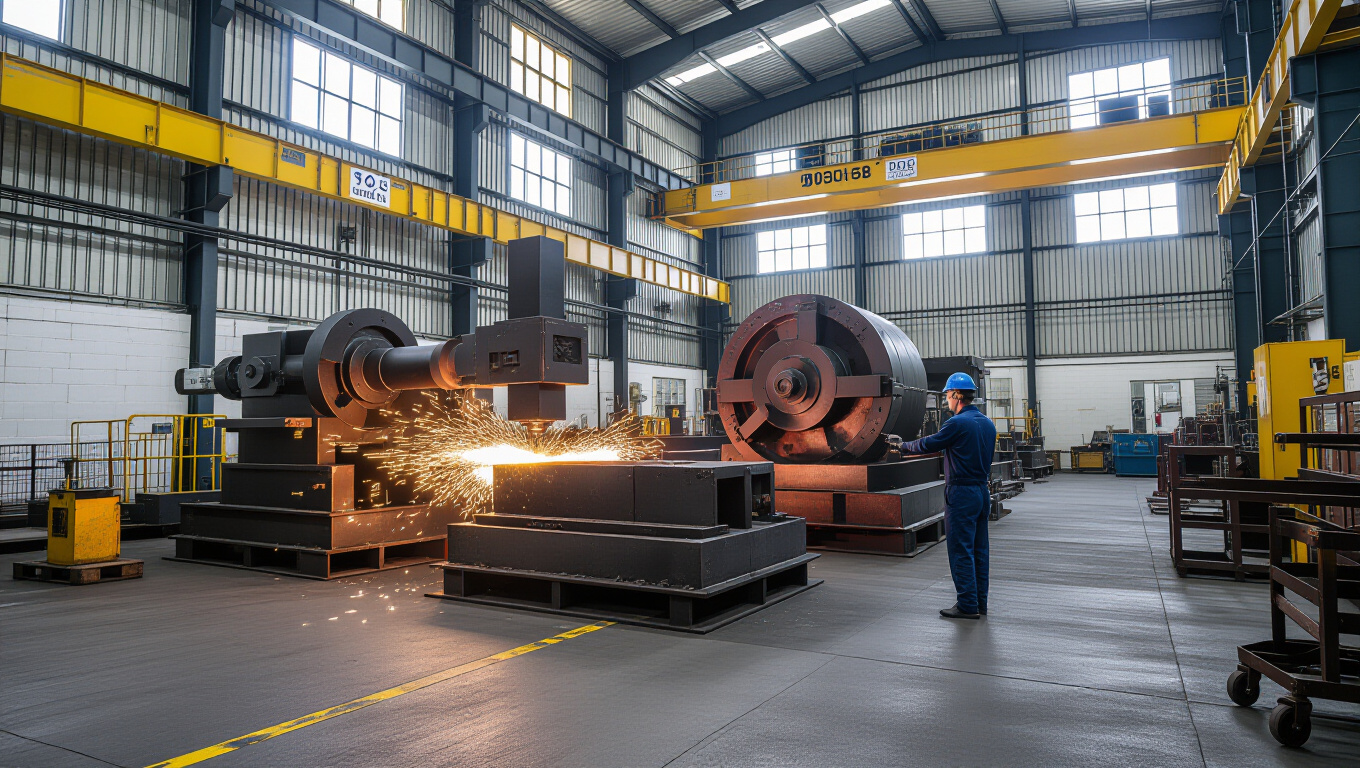
Металлобработка включает несколько взаимосвязанных направлений, формирующих конечные детали и изделия. К основным относятся механическая обработка, термическая обработка, поверхностная обработка и создание защитных покрытий. В рамках каждого направления цели связаны с достижением нужной геометрии, микроструктуры и эксплуатационных свойств материалов ferropolis.
Выбор метода зависит от типа металла, его химического состава, исходной формы заготовки и требуемой точности. Механическая обработка применяется для снятия материала, за счёт резки, токарной и фрезерной обработки достигается заданная геометрия и размерная точность; термическая обработка изменяет микроструктуру и механические свойства, но требует контроля геометрических допусков после обработки.
| Класс металла | Метод обработки | Ключевые параметры |
|---|---|---|
| Углеродистая сталь | Механическая обработка: резка, токарная обработка, фрезеровка | Скорость резания 20–80 м/мин; охлаждение; подача 0.1–0.6 мм/об |
| Легированные стали | Поверхностная обработка: шлифование, полировка | Ra 0.8–0.2 мкм; абразивы: зерно P120–P400 |
| Алюминиевые сплавы | Резка и фрезеровка | Скорость резания 80–180 м/мин; чистый резец; охлаждение |
Термическая обработка металлов
Термическая обработка относится к изменению свойств металла за счёт нагрева и охлаждения. В её рамках применяют закалку, отпуск, нормализацию и изменение структуры, чтобы достичь заданной твердости, прочности, пластичности и износостойкости материалов. Эти процессы требуют точной настройки режимов и контроля геометрии после обработки.
Закалка и отпуск
Закалка предусматривает нагрев до диапазона аустенитизации, затем быстрое охлаждение, чаще всего в масле или воде. Это приводит к образованию мартенсита и резкому повышению твердости изделия. После закалки проводят отпуск — термическую обработку с более низкой температурой, которая снижает внутренние напряжения и возвращает часть пластичности. Режим отпуска зависит от марки стали и целевого набора свойств: диапазон обычно охватывает приблизительно 150–650°C.
Нормализация и изменение структуры
Нормализация отличается нагревом до высокой температуры с последующим охлаждением в воздухе. Это приносит более однородное зерно и улучшает равномерность свойств по сечению. Применение нормализации после деформации или сварки помогает снизить остаточные напряжения и повысить прочность за счёт равномерного распределения зернистости.
Абразивная обработка и поверхности
Абразивная обработка направлена на доводку геометрии, удаление микронеровностей и подготовку поверхности к последующим этапам. В качестве абразивных материалов применяют круги и ленты с различной зернистостью, что позволяет последовательно снижать шероховатость и выравнивать профиль. Этот этап влияет на дальнейшую устойчивость к износу и качеством покрытия.
Шлифовка и полировка
Шлифовка использует твердые абразивы и регулируемые режимы подачи для снятия слоя металла. Значения шероховатости поверхности зависят от конкретного набора операций и используемой техники. В ряде промышленных случаев достигают Ra около 0.4–0.8 мкм, а полировка может снизить шероховатость до диапазона 0.05–0.2 мкм на финальных стадиях обработки, что обеспечивает гладкость и подготовку к нанесению покрытий.
Химическая и электрохимическая обработка поверхностей
Химическая обработка включает травление, очистку от оксидов и поверхностных загрязнений, что улучшает однородность поверхности и prepares к последующим покрытиям. Электрохимическая обработка, например электро-polishing, применяется для удаления узких слоёв, сглаживания микрорельефа и повышения коррозионной стойкости. Оба метода дополняют механические операции и влияют на сцепление защитных покрытий.
Контроль качества и безопасность
Контроль параметров и качества обработки направлен на обеспечение соответствия изделий чертежам и требованиям по прочности и стойкости. Важную роль играет неразрушающий контроль, который позволяет проверить целостность поверхности и геометрические показатели без разрушения детали. Совокупность нормативов, методик и оборудования образует комплекс мер по обеспечению качества на производстве.
Методы контроля параметров и качества обработки
- Определение допуска по геометрическим параметрам (диаметры, плоскостность, колебания осей).
- Измерение шероховатости поверхности и соответствие заданным значениям.
- Применение неразрушающего контроля: визуальный осмотр, магнитопорошковый метод, ультразвуковой и радиографический анализ.
- Документация результатов контроля и корректирующие действия при отклонениях.
Для обеспечения точности выполнения работ важна методическая дисциплина и регулярная проверка режимов.
Меры охраны труда и безопасности на производстве
- Использование средств индивидуальной защиты: очки, наушники, перчатки и спецодежда.
- Организация вентиляции, пылеподавление и контроль токсичных веществ на рабочих местах.
- Ограничение доступа к опасным зонам, обучение персонала и регламентированные процедуры работы с оборудованием.
- Контроль за состоянием инструментов, очистка станочных узлов и правильная организация хранения материалов.