Производство промышленного оборудования и металлообрабатывающих станков с полным циклом металлообработки
Основные концепции полного цикла металлообработки
Полный цикл металлообработки представляет собой последовательность взаимосвязанных стадий, направленных на выпуск готовой детали из заготовки с заданными геометрическими параметрами. В такие циклы входят подготовка заготовок, резка и обработка, контроль соответствия чертежам, доводка и доводочная обработка, а также координация между участками и сборка. Совокупность процессов требует синхронной работы оборудования и регламентов по управлению данными, чтобы обеспечить повторяемость и управляемость параметров.
Модульная архитектура производственных линий позволяет наращивать мощности за счёт добавления станков и узлов автоматизации. Этому содействуют открытые интерфейсы обмена данными, единая методика калибровки инструментов и последовательность операций, где полезно выделять общие параметры: точность, скорость подачи, требования к шероховатости поверхности и режимы резания Линия продольной и поперечной резки металла. В итоге достигается снижение вариаций и более прогнозируемый расход времени на этапах обработки.
Что включает цикл
Цикл охватывает подготовку заготовок (маркировка, раскрой, закрепление на оснастке), непосредственную обработку на оборудованиях с различной функциональностью, контроль геометрии и поверхностных характеристик, доводку и подготовку к выпуску готовой продукции. Взаимодействие стадий организуется через единый пакет инженерной документации и регламентов по обмену данными между участками.
Этапы и их взаимодействие
Этапы осуществляются в заданной последовательности, при этом данные о параметрах обработки передаются между системами мониторинга и управления. В ходе цикла обеспечивается согласование нагрузок оборудования, времен цикла и качества заготовок. Такой подход позволяет минимизировать простои и повысить предсказуемость выпуска продукции.
Оборудование и технологии металлообработки
Металлообработвающие станки и их характеристики
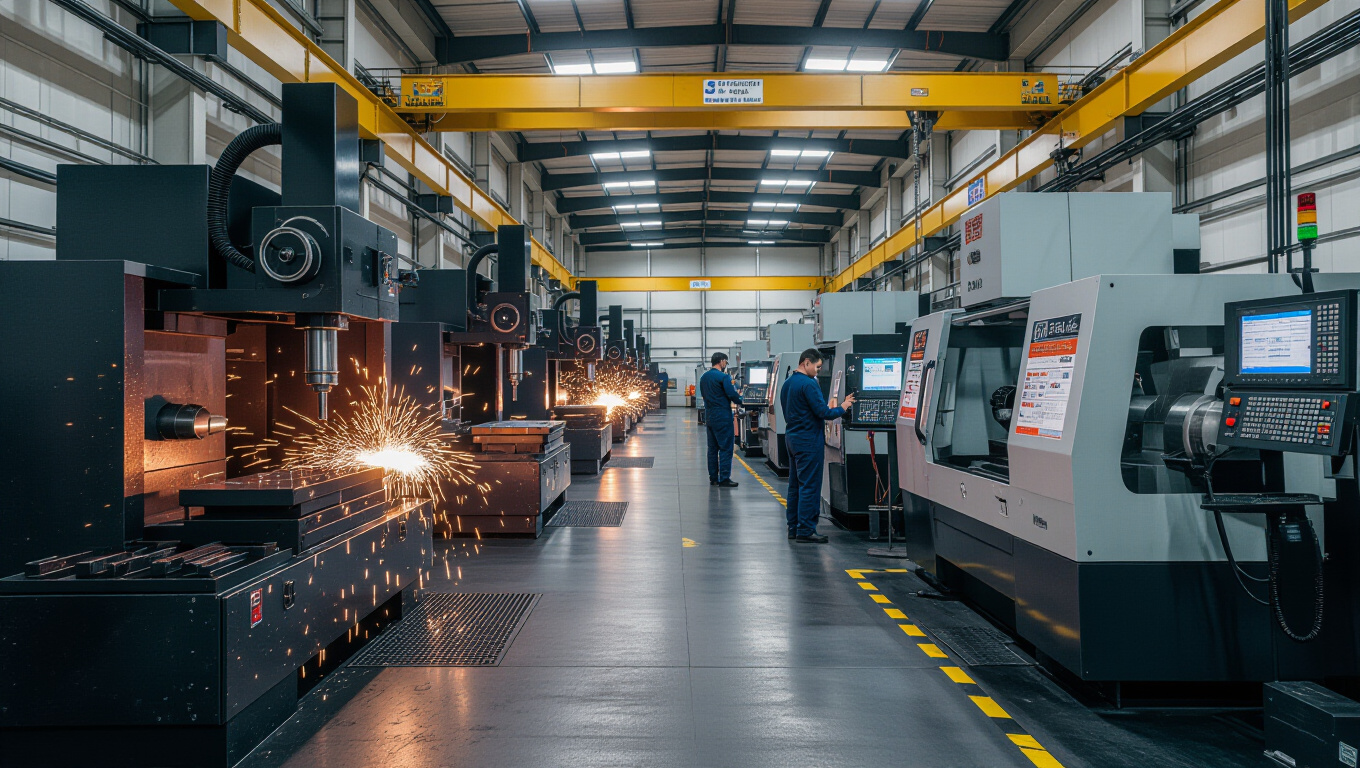
Современные металлообрабатывающие станки отличаются мультиосевой архитектурой, высокой жесткостью каркаса, автоматической подачей и сменой инструментов. Важными параметрами являются диапазоны осей X, Y и Z, скорость подачи и обороты шпинделя, допустимая погрешность и повторяемость. Для автоматизированных линий характерна интеграция центра обработки с системами автоматизации и обменом данными между элементами линии.
- многоосевые конфигурации для сложной геометрии
- автоматическая смена инструментов и роботизированные узлы загрузки
- модульная сборка и возможность расширения по оси или площади обработки
- система охлаждения и подачи смазочно-охлаждающей жидкости
- жесткость конструкции и демпфирование вибраций
Применение станков с числовым программным управлением
Станки с числовым программным управлением применяются для выполнения как точной нарезки, так и сложной контурной обработки. Ключевые параметры включают точность позиционирования, повторяемость и пределы дефектности по геометрическим характеристикам. Для диапазонов материалов подбираются режимы резания, ускорение подач и режимы охлаждения, что влияет на качество поверхности и длительность цикла.
| Параметр | Характеристика |
|---|---|
| Точность позиционирования | 0.005–0.020 мм |
| Повторяемость | 0.002–0.010 мм |
| Объем обработки (X×Y×Z) | до 600×400×500 мм |
| Скорость резания | 10–400 мм/мин (в зависимости от материала и конфигурации) |
Взаимодействие станков с управляющими модулями обеспечивает бесшовную передачу программ и параметров обработки. Данные о состоянии инструмента, температуре и загрузке фиксируются в системе мониторинга и используются для коррекции режимов обработки в реальном времени. Это снижает вероятность отклонений и способствует стабильности выпуска.
Цифровая связка между планированием, станками и системами мониторинга обеспечивает повторяемость параметров и снижение отклонений.
Автоматизация и управление производством
Системы PLC, CNC, MES и CAD/CAM
Автоматизация охватывает уровни управления от локальных контроллеров до фабричных систем планирования. PLC отвечает за управление промышленной автоматикой, CNC реализуют управляющие программы станков, MES координирует производственные процессы и данные, CAD/CAM поддерживает проектирование и программирование станков. Совместная работа этих модулей обеспечивает согласованность операций и документирование параметров цикла.
- PLC управляет исполнительными механизмами и датчиками
- CNC хранит и выполняет траектории инструментов
- MES собирает данные по производственным процессам и контролирует исполнение плана
- CAD/CAM позволяет проектировать детали и генерировать управляющие программы
Интеграция данных и мониторинг
Интеграция данных включает сбор параметров через интерфейсы обмена между машинами и управляющей системой, передачу документов, хранение архивов параметров и визуализацию состояния линии. В мониторинге учитываются параметры цикла, отклонения по размерам и временные задержки, что позволяет своевременно выявлять узкие места и корректировать план.
Качество, стандарты и риски реализации
Контроль точности и требования к качеству
Контроль точности включает геометрические допуски, шероховатость поверхности и повторяемость параметров на разных стадиях цикла. В качестве ориентиров применяются стандарты качества и геометрического контроля, а также требования к точности по материалу и применяемым технологиям. Геометрическая точность устанавливается через измерения и калибровочные процедуры, что обеспечивает сопоставимость результатов между партиями.
Контроль точности должен обеспечиваться на всех стадиях цикла за счёт согласованности параметров и регламентов.
Риски внедрения и ограничения
К рискам относятся интеграционные сложности между оборудованием и программным обеспечением, значительные капитальные вложения, регуляторные требования и сроки внедрения. Ограничения могут касаться совместимости протоколов обмена данными, необходимого уровня квалификации персонала и доступности квалифицированной инфраструктуры для поддержки линии полного цикла.
Экономика и планирование проектов
Расчет ресурсов и управляемость проекта
Расчет ресурсов включает объем материалов, энергетические потребности, расписания и загрузку персонала. Планируемость проекта достигается через модель времени цикла, оценки рисков и анализ сценариев. В рамках расчета учитываются затраты на оборудование, программное обеспечение и сопутствующую инфраструктуру, а также возможные эффекты от уменьшения простоев.
- Определение объема работ и спецификаций
- Расчет потребностей в материалах и ресурсах
- Определение сроков и критических узких мест
- Разработка плана внедрения и контроля процессов
Этапы проектирования и внедрения
- Анализ требований и выбор архитектуры цикла
- Разработка технической концепции и регламентов
- Проектирование инфраструктуры и интерфейсов обмена данными
- Постройка модели линии и испытания на соответствие целям
- Внедрение, обучение персонала и переход на рабочий режим